


최적의 볼 스크류 선정을 위한 9가지 고려 사항
볼 스크류 어셈블리는 회전운동을 선형운동으로 또는 그 반대로 변환시킨다. 볼 스크류는 소형 실험실의 유체펌프에서 대형 갠트리 시스템에 이르기까지 다양한 자동화 분야에서 구성요소와 제품을 가이드, 지지, 배치 및 정확히 옮기는 일 등에 널리 사용된다. 주어진 분야에 맞는 볼 스크류는 총비용을 최소화하면서 정확도, 반복성 및 수명을 보장한다. 본문은 볼 스크류 어셈블리에 대한 개요와 모션시스템 설계자가 최적의 애플리케이션을 확보하기 위한 고려 사항을 설명한다.
볼 스크류 기초
볼 스크류 어셈블리는 볼 스크류와 순환 볼 베어링이 있는 볼 너트로 구성된다(그림 1). 볼 베어링에 의해 형성되는 스크류와 너트사이의 인터페이스는 볼 스크류와 볼 너트가 일치하게 움직인다. 볼 스크류에 가해지는 하중은 다수의 볼 베어링에 분산되어 각 볼에 상대적으로 낮은 하중이 가해진다. 롤링요소 설계로 인해 볼 스크류 어셈블리는 마찰 계수가 매우 낮아 기계적 효율성이 높다.
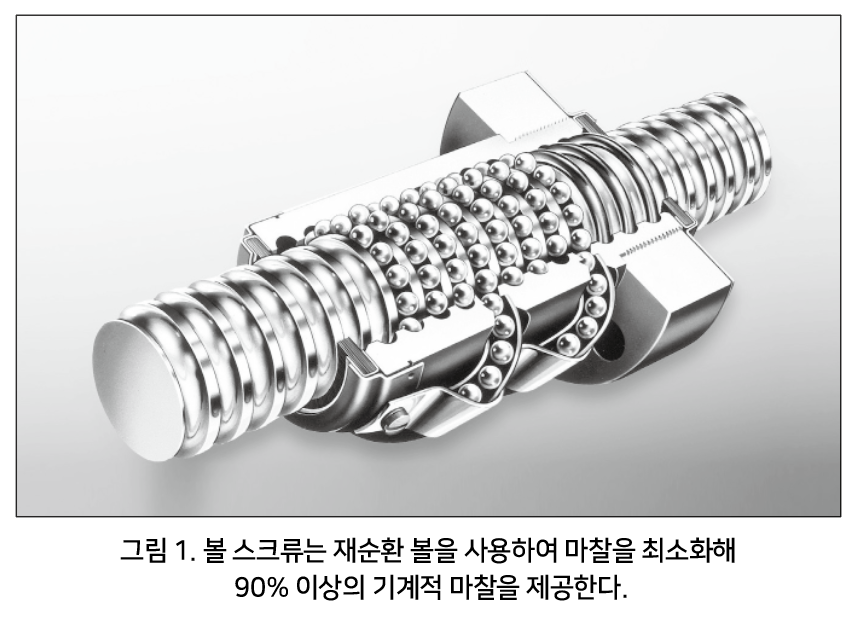 |
볼 스크류와 리드 스크류의 주요 차이점은 볼 스크류는 마찰을 최소화하고 효율성을 최대화하기 위해 재순환 볼 베어링 스크류를 사용한다는 것이다. 이로 인해 볼 스크류는 리드 스크류보다 비싸지만 더욱 높은 하중과 빠른 속도를 달성한다. 예측 가능한 수명을 달성할 수 있기 때문에 많은 분야에 적용된다. 또한 볼 베어링 어셈블리의 높은 비용은 일반적으로 90% 이상의 기계적 효율성으로 인한 감소된 전력으로 상쇄된다. 사용자 측면에서는, 볼 스크류의 증가된 부하 용량과 보다 긴 수명 및 예측 가능한 신뢰성은 리드 스크류에 비해 큰 장점이다.
부하용량 및 정밀도에 적합한 볼 스크류 어셈블리를 선정하는 것은 반복되는 과정이다. 볼 스크류 선택은 이동할 하중, 필요한 속도, 원하는 포지셔닝 정확도 및 반복성을 결정하는 것으로 시작한다. 볼 스크류 어셈블리의 직경, 리드 및 부하용량을 계산하여 애플리케이션을 구동할 수 있으며, 그 후에는 수명 주기, 장착 구성 및 환경 조건에 대한 내구성을 고려하여 선택을 세분화할 수 있다.
다음은 최적의 볼 스크류 선정을 위한 10단계 과정이다.
1. 부하 및 속도 요구사항을 설정한다.
2. 애플리케이션 기대수명을 결정한다.
3. 정확도 요구사항을 결정한다.
4. 반복성 요구사항을 결정한다.
5. 설치 문제를 평가한다.
6. 볼 너트를 인장 또는 압축 모드로 사용해야 하는지 결정한다.
7. 진동 및 고조파 문제를 고려한다.
8. 다른 디자인 가능성을 조사한다.
9. 취급 및 유지관리 요구사항을 이해한다.
10. 온라인 선택 및 구성 도구를 최대한 활용한다.
다음은 각 단계들을 살펴본다.
1. 하중 및 속도 요구사항 설정
구성요소 옵션을 고려하여 하중 또는 속도 사양을 수정하게 될 수도 있지만 이는 애플리케이션에 따라 다르다.
볼 스크류는 Ø6.3in(160mm)를 사용하여 동적용량이 337,213lb(1500kN) 이상인 높은 추력 하중을 처리하는 데 사용한다. 볼 스크류 어셈블리로 일반적으로 90% 이상 효율을 달성할 수 있으며, 최대 속도는 4500RPM이다.
2. 애플리케이션 기대 수명 결정
볼 스크류의 예상 수명은 작동 프로필(하루에 몇 시간, 일주일에 며칠, 연간 몇 주 동안 작동될 것인지)과 전체 수명 요구사항을 기반으로 정의해야 한다. 더욱 복잡한 애플리케이션의 경우 모션 프로파일을 작성해야 할 수도 있다. 모션 프로파일의 각 세그먼트는 시작 속도, 끝 속도, 시간 및 토크를 입력해야 한다.
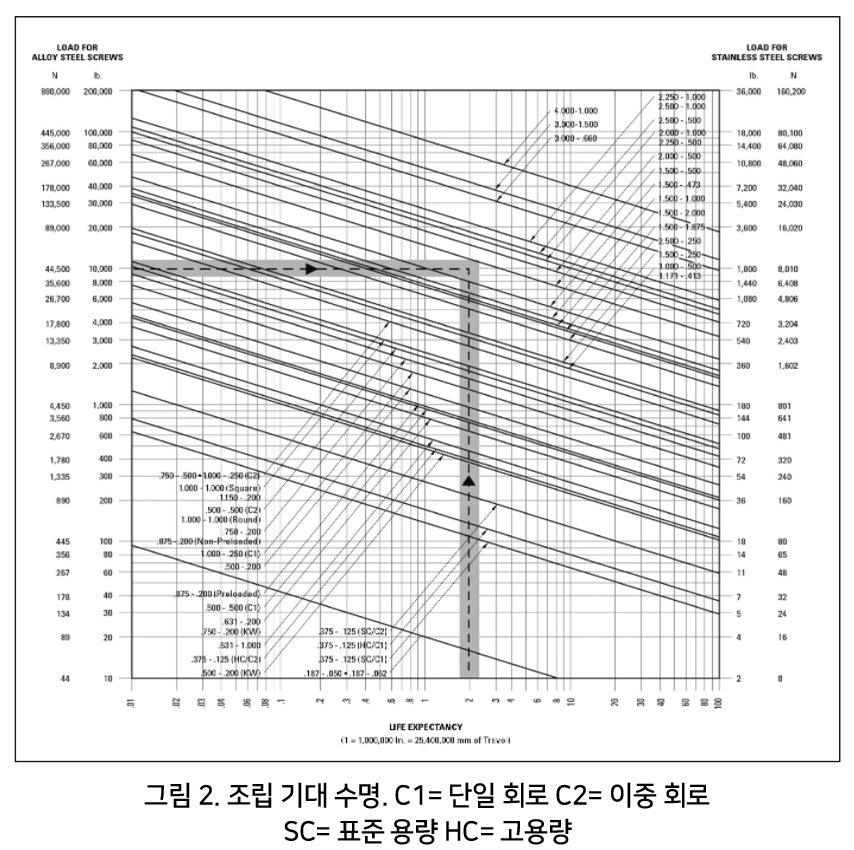
그림 2의 각 볼 너트에 대해 지정된 동적 정격하중을 사용하여 어셈블리 수명을 계산한다. 곡선이 표시된 점을 통과하는 위에 있는 볼 너트가 이 예에 적합하다. 이 그래프에 표시된 예상수명은 개별 볼 너트 어셈블리에 대한 정격표에 나와 있는 최대 정적 부하용량을 초과하지 않는 조건이다. 그림 2의 화살표로 표시된 예에서 원하는 애플리케이션 기대수명(총 이동 거리)이 200만 in(5080만 mm)일 때 최대 정상 작동부하는 10,000lb(44,500N)가 된다.
3. 정확도 요구사항 결정
리드 정확도는 볼 스크류 정확도의 척도이다. 리드는 스크류를 한 번 360도 돌릴 때 회전하지 않는 볼 너트가 이동하는 거리를 나타낸다. 리드 정확도는 inch 단위로 제작된 볼 스크류에서 1 foot 당(또는 미터법 제품에서 300mm당) 허용 가능한 이동변동(실제 위치 vs 이론상 위치)으로 측정된다.
 |
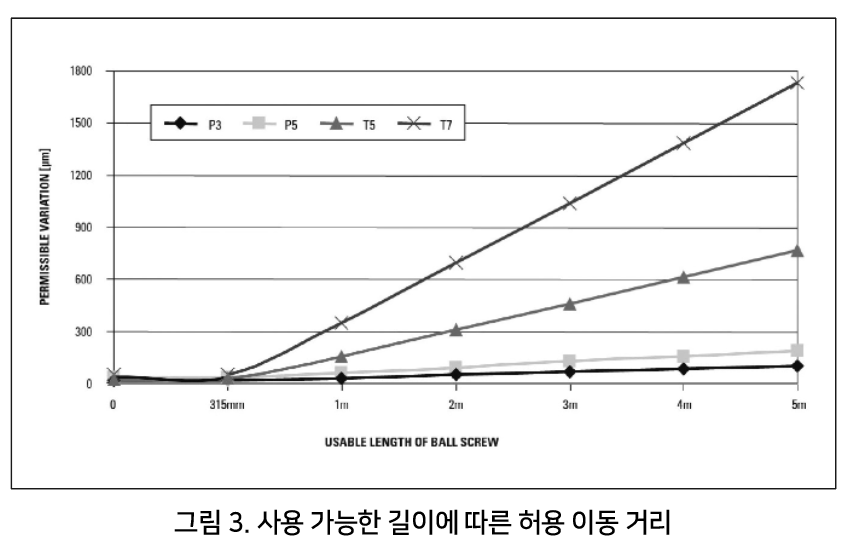
볼 스크류는 운송(T 등급) 및 포지셔닝(P 등급)의 두 가지 공차에서 사용할 수 있다. T 등급은 일반적으로 ±50 μm/300 mm 이상의 낮은 정밀도 수준이다. 설계자는 애플리케이션에 필요한 한 지점으로부터 다른 지점으로의 하중 변환을 지정한다. 애플리케이션이 외부 피드백 어셈블리를 구현하지 않고 하중의 절대 위치에 대한 데이터가 필요한 경우 ±23μm/300mm 이하의 정확도를 제공하는 높은 정밀도의 P 등급을 지정한다.
정확도 지정은 또한 위치 오차의 전체 누적을 정의한다. 이송 등급 오류는 누적 및 선형인 반면, 정밀 등급 오류는 제한된다. 운송 등급 볼 스크류는 정밀 등급보다 저렴하다. 그림 3은 볼 스크류의 사용 가능한 길이에 따른 운송 및 정밀 등급 변화를 비교한다.
 |
4. 반복성 요구사항 결정
반복성은 작동 중에 지정된 위치로 돌아갈 수 있는 능력을 측정한다. 영향을 미치는 반복성은 축 방향 또는 반경 방향으로 측정할 수 있는 백래시로 알려진 너트와 스크류 사이의 자유로운 움직임이다.
볼 스크류 백래시는 주로 볼 베어링 직경과 관련이 있다. 축 방향 백래시를 측정하려면 스크류가 움직이지 않도록 고정하고 다이얼 게이지로 움직임을 측정하면서 볼 너트를 축 방향으로 밀고 당긴다. 또는 시스템의 볼 너트에 다이얼 표시기를 놓고 원래 위치로 앞뒤 1in 구동한다. 백래시는 0에서 벗어나는 변동이다. 반복성은 그 변화의 양적 값이며 볼 스크류는 낮은 백래시와 우수한 반복성이 특징이다.
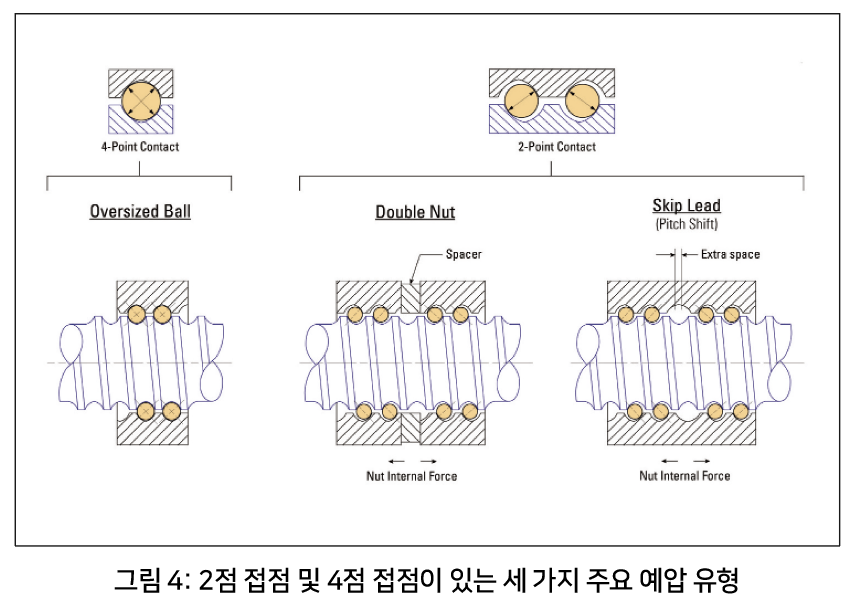
너트에 예압을 가하면 백래시를 제어할 수 있다. 스킵 리드 예압(skip-lead preload)을 사용하면 리드가 볼 너트 내에서 오프셋되어 정확한 예압을 제공한다. 이러한 유형의 예압은 일반적으로 반복성과 높은 강성이 모두 필요한 곳에 사용한다. 이중 너트 조정이 가능한 예압은 압축 스프링을 사용하여 두 개의 볼 너트를 서로에 대해 축 방향으로 하중을 가하는 것을 포함한다. 일반적으로 반복성이 중요한 포지셔닝 애플리케이션에 사용한다.
예압을 사용하지 않는 경우 스크류와 너트 사이에는 축 방향 유격이 존재하며 크기에 따라 0.002~0.008 in(0.06~ 0.2mm)이다. 예압은 일반적으로 운송 또는 수직 적용에 사용하지 않는다. 예압을 가하지 않은 볼 너트는 구성요소 사이에 내부 간극이 있으므로 백래시가 존재한다. 그러나 예압 볼 너트에는 축방향 클리어런스가 없으므로 백래시가 제거되고 강성이 증가한다.
예압은 또한 스크류를 회전시키는데 필요한 토크를 증가시키며 동적용량에 대한 예압의 백분율로 측정된다. 동적 용량이 1500 lb이고 예압정격이 10%인 볼 너트에는 150 lb의 내부 예압이 있다. 정밀 볼 스크류는 일반적으로 예압 없이 사용한다. 볼스크류에 예압을 가하면 백래시가 제거되어 반복성이 향상되고 정확도에는 영향을 미치지 않는다.
 |
예압을 가한 볼 너트는 일부 정밀 스크류 제품에서 사용할 수 있다. 복잡성, 추가 가공, 조립 및 검증/측정으로 인해 예압을 가하지 않은 너트보다 비용이 많이 든다. 볼 스크류 어셈블리는 이중 또는 단일 너트 구성으로 예압을 가할 수 있다.
예압에는 싱글너트 대형 볼(4점 접점), 싱글 너트 스킵 리드(2점 접점) 및 더블 너트(2점 접점)의 세 가지 주요 유형이 있다(그림 4). 단일 너트 예압은 전체 부하 용량을 유지하면서 가장 작은 패키지 크기를 유지한다. 스킵 리드 볼 너트는 볼 베어링의 절반만 각 방향으로 예압되므로 단일 너트 용량이 절반이다. 이중 너트 예압 어셈블리는 각 방향으로 하나의 볼 너트만 로드되기 때문에 단일 너트와 동일한 하중 용량을 갖는다.
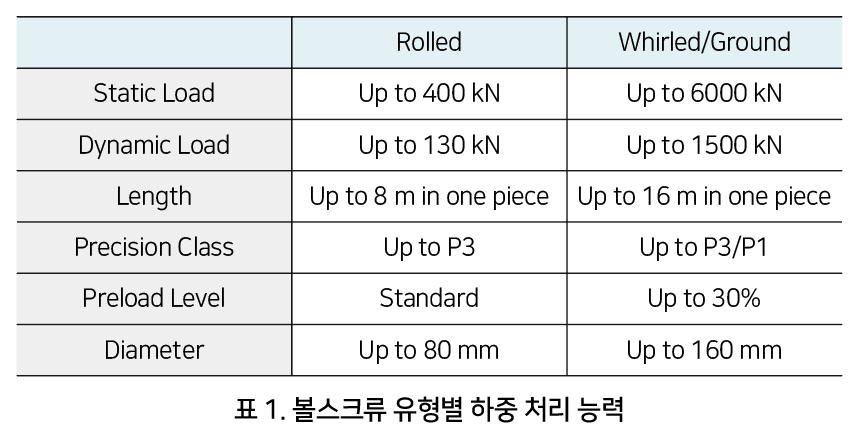
스크류의 회전 여부도 반복성에 영향을 미친다. 표 1에 나와 있는 것처럼, 표준 예압으로 압연 생산된 볼 스크류는 최대 400kN의 정적 하중, 최대 130kN의 동적 하중, 최대 8m 길이 및 최대 직경 80mm 까지, 정밀 등급을 P3까지 지정할 수 있다. 더 크고 정밀한 클래스 애플리케이션에는 whirled 또는 접지 샤프트가 필요하다.
 |
 |
5. 설치 문제 평가
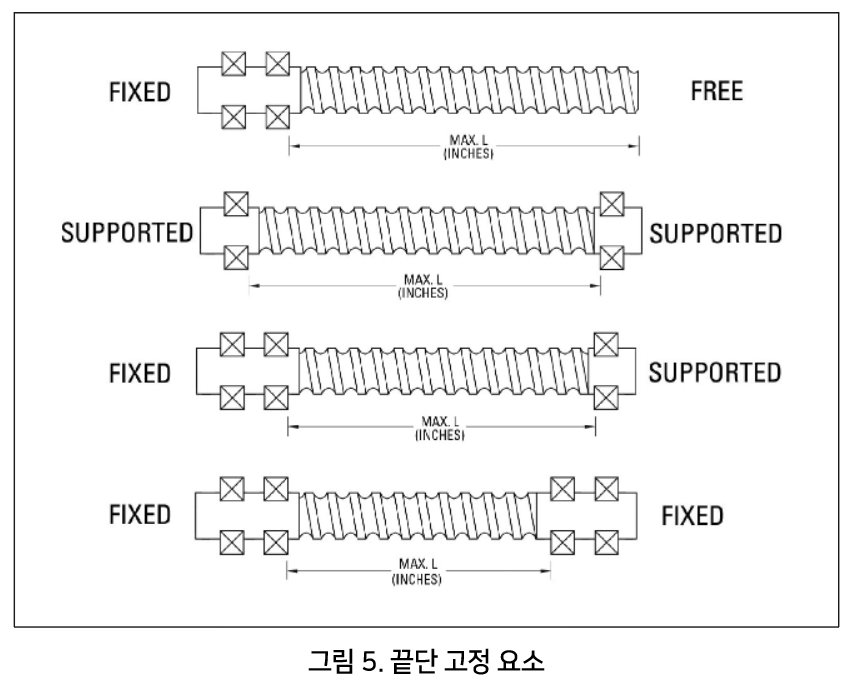
장착 유연성의 정도는 볼 스크류 옵션에 상당한 영향을 미칠 수 있다. 끝단 지지대의 구성과 이동 거리는 볼 스크류의 하중과 속도 제한을 결정한다. 볼 스크류는 지지 또는 고정으로 구성된다. 지지점에는 굽힘 모멘트가 없다. 지지된 끝은 고정된 것보다 정렬 및 설치가 쉽기 때문에 설치 비용이 저렴하다. 고정단은 볼 스크류가 회전 베어링의 평면에 수직으로 유지되도록 두 개의 베어링을 기반으로 하기 때문에 굽힘 모멘트 하중에 저항한다. 고정은 뛰어난 강도와 높은 임계 속도를 제공한다.
그림 5는 네 가지 고정 옵션을 보여준다. 어셈블리는 양쪽 끝에서 고정되거나, 한쪽 끝에서만 고정되고 다른 쪽 끝에서는 지지되거나, 양쪽 끝에서 지지되거나, 한쪽 끝에서 고정되고 다른 쪽 끝에서 자유로울 수 있다.
또한 어셈블리는 최적의 성능과 수명을 달성하기 위해 구동 시스템, 베어링 지지대 및 하중과 적절하게 정렬되어야 한다.
기하학적 방향은 주요 설치 요소이다. 수평 방향에서 하중은 페이로드 중량에 마찰 계수를 곱한 것과 같다. 수직 방향에서 하중은 무게와 같다. 위치 요구 사항에 따라 볼 스크류 등급이 결정된다.
6. 볼 너트를 인장 또는 압축 모드로 사용해야 하는지 결정
인장 하중은 스크류를 축 방향으로 늘려서 잠재적으로 균열을 일으킬 수 있다. 압축 하중은 스크류에 축 방향으로 압력을 가하여 스크류를 휘게 만들 수 있다.
인장 상태의 볼 스크류는 너트의 정격 용량까지 하중을 처리할 수 있으므로 인장 모드에서 볼 너트를 사용할 때 너트의 정격 용량을 확인하면 된다.
압축 중인 볼 너트의 경우 그림 6의 압축 하중 차트를 사용해 설계 하중을 충족하거나 초과하는 직경을 선택한다. 이때 플롯된 점의 오른쪽 또는 위를 통과하는 곡선이 있는 스크류가 적합하다. 이 그래프에 표시된 적절한 압축하중은 개별 볼 너트 어셈블리 정격표에 나와 있는 최대 정적 하중 용량을 초과하지 않아야 한다.
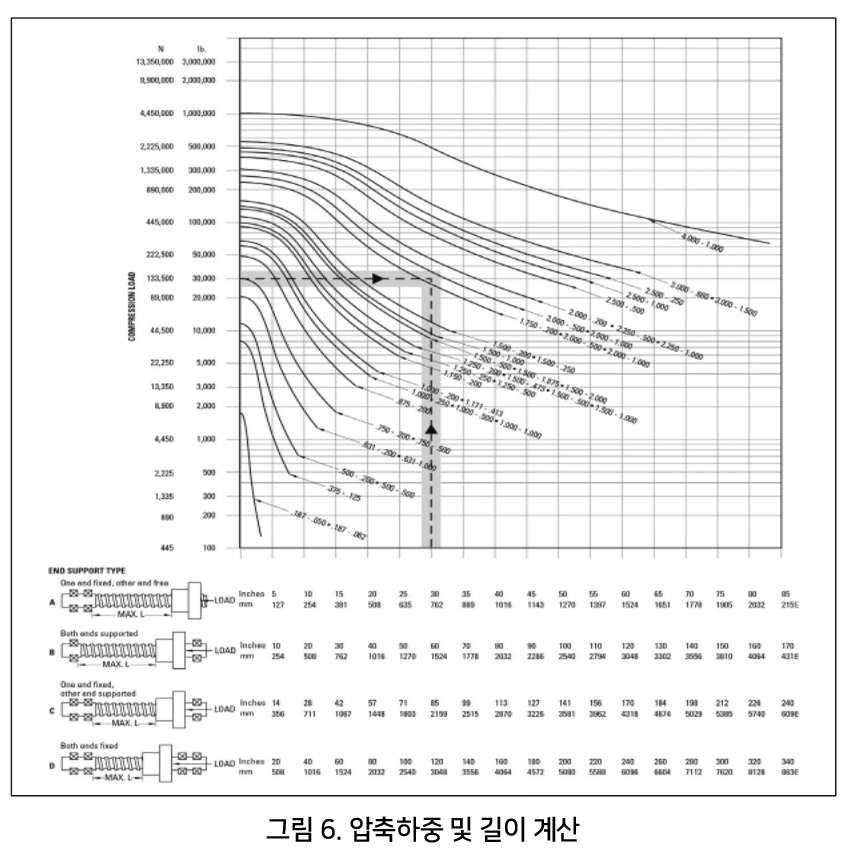 |
예: 길이 85inch(2159mm), 시스템 부하 30,000 lb(133.5kN) 그리고 한쪽 끝은 고정되고 다른 쪽 끝은 지지되는 고정 장치일 때 최소의 선택은 1.750 x 0.20 in. 볼 스크류 조립이다. 너트의 허용 압축하중을 계산하거나 제조업체에서 제공한 압축하중 그래프를 참조하여 필요한 하중을 충족하거나 초과하는 볼 스크류 직경을 선택한다.
볼 스크류는 축 방향 하중에서만 가장 잘 작동한다. 스크류는 모터의 토크에 의해 볼 너트에 발생하는 하중과 동일하고 반대인 축 방향 하중으로 전달해야 한다. 압축하중에서 좌굴(buckling)을 방지하는 볼 스크류의 능력을 기둥강도(column strength)라고 하며, 이는 길이 대 직경의 비율로 특징지어 진다. 압축하중은 기둥강도에 따라 달라진다.
양단이 고정된 볼스크류는 양단만 지지한 볼스크류보다 1.5배, 자유단이 있는 볼스크류보다 2.5배 길다. 좌굴 없이 같은 양의 하중을 지지할 수 있다. 기둥 강도는 긴 기둥의 압축 강도보다 훨씬 낮기 때문에 제어 설계의 매개변수이다.
7. 진동 및 고조파 문제
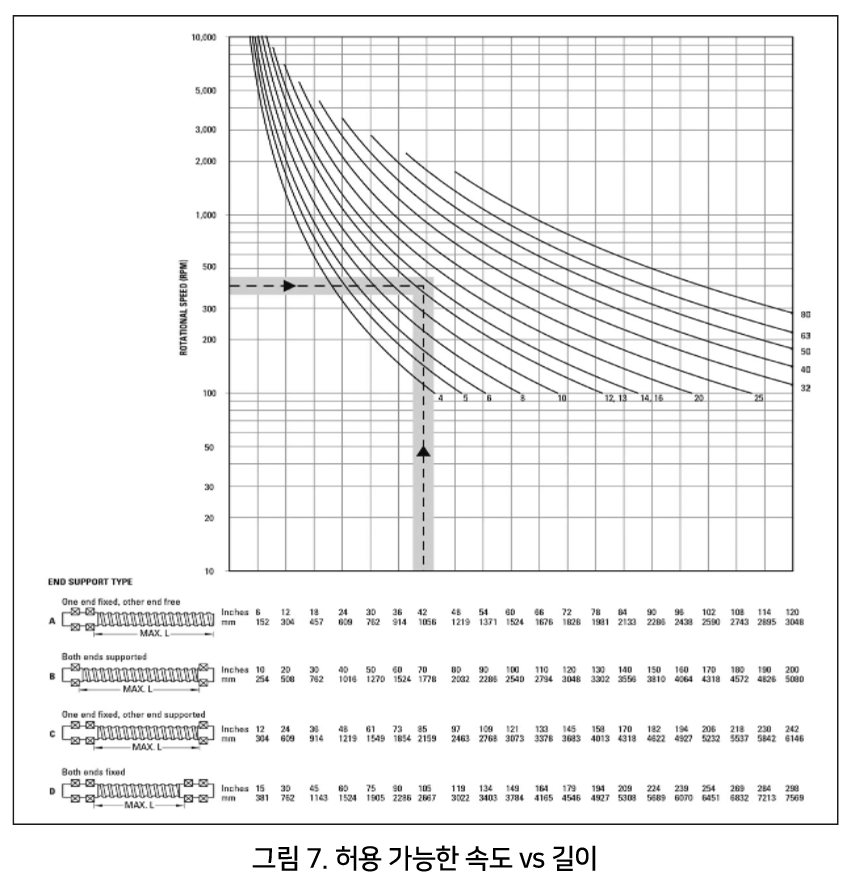
볼 스크류의 제한속도는 고유 진동수에 따라 달라지는 경향이 있다. 임계속도는 볼 스크류에 조화진동(harmonic vibrations)을 설정하는 회전속도이다. 임계 스크류 속도는 스크류의 루트 직경, 지지되지 않는 길이 및 끝 지지대 구성에 따라 다르다.
예를 들어, 양쪽 끝이 고정된 100in 길이, 1in-root 지름 볼 스크류의 고유 진동수는 약 18Hz이다. 양쪽 끝을 고정하지 않고 지지하면 동일한 볼스크류의 고유진동수가 약 8Hz로 감소한다. 스크류의 회전 주파수가 고유 진동수와 일치하면 약간의 불균형이 공진할 수 있다. 과도하게 구부러지면 스크류가 제대로 작동하지 않는다.
그림 7은 볼 스크류의 허용속도 대 길이를 보여준다. 플롯된 점의 오른쪽 또는 위를 통과하는 곡선이 있는 모든 스크류가 이 예에 적합하다. 그림 하단에 있는 4개의 끝단 고정 도면은 회전 샤프트를 지지하기 위한 베어링 구성을 보여주고 차트는 지지되지 않은 스크류 길이에 대한 임계 샤프트 속도에 대한 영향을 보여준다. 이 그래프에 표시된 허용 가능한 속도는 스크류 축에 적용되며, 모든 볼 너트 어셈블리에서 얻을 수 있는 속도를 나타내는 것은 아니다.
하중, 수명 및 속도 계산을 통해 선택한 볼 스크류 어셈블리가 설계 요구사항을 충족하거나 초과하는 것으로 확인되면 다음 단계로 진행한다. 그렇지 않은 더욱 큰 직경의 스크류는 부하 용량을 증가시키고 정격 속도를 증가시킨다.
 |
리드가 작을수록 선형 속도는 감소하고(일정한 입력 모터 속도 가정), 모터 속도는 증가하고(일정한 선형 속도 가정), 필요한 입력 토크가 감소한다. 일정한 모터 속도를 가정할 때 리드가 높을수록 선형 속도도 증가한다. 일정한 선형 속도를 가정하여 입력 모터 속도를 줄일 수 있으며, 필요한 입력 토크를 높일 수 있다.
속도 요구사항을 충족할 볼 스크류의 리드를 다음과 같이 계산한다.
Lead(in)=TRavel Rate (in./min)/rpm 모든 볼 스크류에는 스크류의 과도한 진동/고조파 지점인 고유한 회전속도 제한이 있다. 이 임계 속도는 최종 구성에 따라 다르다(그림 5). 특정 볼 스크류 시스템의 임계속도를 결정하는 데 도움이 되도록 제조업체의 허용 가능한 속도 그래프를 사용해야 한다.
8. 다른 디자인 가능성 조사
볼 스크류 선택에서 고려해야 할 또 다른 요소는 볼 리턴 시스템, 애플리케이션 인터페이스, 환경 복원성 및 미터법 측정 척도이다.
볼 리턴 시스템 선택은 애플리케이션에 따라 비용, 설치, 소음 등이 달라진다. 유형은 다음과 같다.
• 인치 스크류에 사용하는 외부 리턴 튜브(External return tubes)는 비용 효율적이고 설치, 유지보수가 쉽다.
• 로우 리드 스크류에 사용하는 내부 버튼 리턴 시스템(internal button return systems)은 장착을 복잡하게 하는 외부 방사형 돌출부가 없어 콤팩트하며 외부 리턴보다 소음과 진동이 적다.
• 내부 버튼 리턴 시스템은 4점 접촉으로 단일 너트 및 예압 어셈블리에 자주 사용한다.
• 하이 리드 스크류에 사용하는 내부 엔드 캡 리턴(Internal end cap returns)은 장착을 복잡하게 하는 외부 방사형 돌출부가 없어 콤팩트하며, 소음과 진동도 외부 리턴에 비해 낮다.
애플리케이션 인터페이스에서 볼 너트 플랜지는 볼 너트를 부하에 부착한다. 스크류형 및 원통형 볼 너트가 대안으로 많은 옵션이 있다. 애플리케이션 인터페이스 요구사항을 달성하기 위해 대부분의 구성에 베어링 지지대 및 맞춤형 끝 가공을 사용할 수 있다.
환경 복원력(Environmental resilience)은 볼 스크류 선택에 영향을 줄 수 있는 또 다른 요소이다. 일부 솔루션은 어셈블리를 오염 물질로부터 보호하고 윤활유를 포함한 표준 와이퍼 키트를 제공한다. 다양한 환경 조건을 견디는 재료 및 코팅 옵션이 제공된다.
인치 또는 미터법 스케일의 선택은 애플리케이션에 따라 결정될 수 있으므로 프로세스 초기에 이에 대한 선택을 하면 옵션이 상당히 제한될 수 있다. 예를 들어, 인치 스케일로 시작하면 운송 등급 애플리케이션에만 사용할 수 있기 때문에 고정밀 요구사항을 해결할 수 없다. 운송 등급 정확도만 필요한 애플리케이션에서는 고정밀 미터법 스케일 볼 스크류를 사용할 수 있다. 또한 외부 볼 리턴 시스템을 사용하여 볼 베어링을 재순환시킬 수 있기 때문에 인치 등급 볼 스크류가 더 나은 선택이 될 수 있다.
외부 복귀 시스템은 내부 재순환 시스템보다 소음이 더욱 크고 덜 매끄럽고 더 많은 공간을 소비하는 경향이 있지만, 제조 비용이 저렴하고 많은 볼 베어링을 사용할 수 있으므로 하중 지지 용량 또는 기대 수명이 늘어난다.
9. 취급 및 유지관리 요구사항
볼스크류는 설치 전에 조심스럽게 다뤄야 한다. 볼 베어링에 대한 충격은 브리넬링(brinelling) 또는 균열을 통해 베어링 레이스를 손상시킬 수 있고, 스크류의 높은 하중이나 휘어짐으로 인해 구부러질 수 있다. 파편과 오염으로 인해 재순환 트랙이 막힐 수 있고 높은 습도나 비가 부식을 일으킬 수 있다.
따라서 윤활유를 바르고 어셈블리를 포장한 후 깨끗하고 건조한 장소에 보관해야 한다.
적절한 윤활은 볼스크류의 성능과 수명에 매우 중요하다. 윤활유는 볼과 홈 사이의 저항과 인접한 볼 사이의 미끄럼 마찰을 최소화하여 낮은 마찰을 유지한다. 윤활유는 계산된 볼 스크류의 수명을 보장한다.
오일은 제어된 유량으로 필요한 지점에 직접 적용할 수 있으며 볼 너트를 통과할 때 오염 물질을 제거한다. 또한 냉각을 제공할 수 있다. 반면 공정 유체를 오염시킬 가능성이 있기 때문에 적절하게 적용하려면 펌프와 계량 시스템이 필요하다.
그리스는 오일보다 저렴하고 사용 빈도가 낮으며 공정 유체를 오염시키지 않는다. 반면에 볼 너트 내부에 유지하기 어렵고 칩과 연마 입자와 볼 너트 이동 끝에 축적되는 경향이 있다. 기존 그리스와 비호환성도 문제를 일으킬 수 있으므로 주의 깊게 확인하는 것이 중요하다. 하중 전달 그리스는 어셈블리의 수명을 연장하는 데 도움이 될 수 있지만 전체 정격 하중은 변경되지 않는다.
일부 애플리케이션에서는 소음도 고려 사항이다. 큰 볼 스크류는 보다 큰 볼 베어링을 사용하므로 본질적으로 시끄럽다. 외부 반환 시스템은 내부 반환 시스템보다 더욱 시끄럽다. 스페이서 볼을 사용하면 볼 너트의 소음을 줄일 수 있지만 부하 용량을 줄일 수 있다. 그리스를 선택하고 적절하게 적용하면 전체 소음 수준도 줄일 수 있다. 백래시를 최소화하거나 제거하는 것도 어셈블리의 소음을 줄이는 방법이다.
유지보수 담당자는 기계의 정지시간을 방지하고 수명을 최대화하기 위해 볼 스크류를 주기적으로 검사해야 한다. 다음 점검을 수행하면 문제를 찾는 데 도움이 된다. 손상을 일으킬 수 있는 깨진 볼이나 부품 마모를 나타낼 수 있는 금속 조각이 있는지 확인한다.
• 틈새를 측정하여 구성품 마모를 확인한다.
• 레이스의 마모, 스폴링, 브리넬링 및 오염 여부를 확인한다.
• 스크류가 윤활 처리되어 있고 오염 및 부식이 없는지 확인한다.
• 모든 연결이 단단히 조여져 있고 진동 문제가 없는지 확인한다.
• 구동 시스템을 점검하여 토크가 일정하고 볼 스크류가 부드럽고 조용하게 작동하는지 확인한다.
• 소음 수준은 초기 작동시와 같아야 한다. 볼 너트의 이동은 부드럽고 규칙적이어야 한다. 소음 수준은 내부 손상을 의미한다.
결론
볼 스크류는 회전 운동을 선형 운동으로 변환하는 탁월한 방법을 제공한다. 애플리케이션에 올바른 볼 스크류를 적용하려면 설계 엔지니어가 각각의 장점과 기능을 고려해야 한다. 올바른 기술을 선택하면 설계 복잡성을 줄이고 성능을 개선하며 어셈블리의 전체 비용을 절감할 수 있다.
자료 제공: Thomson(www.thomsonlinear.com)


