마찰 손실 중심으로 살펴본 수하물 벨트 컨베이어 효율 최적화 방안
공항 수하물 처리 시스템의 에너지 소비를 줄이려면 개별 고효율 부품보다 컨베 이어 전체의 손실 구조를 살펴볼 필요가 있다. Lenze와 Forbo는 벨트와 슬라이딩 테이블 사이의 마찰, 드라이브 트레인의 용량 선정과 부분부하 효율을 주요 개선 요소로 제시한다. 실험실과 공항 설비 측정에서는 저마찰 벨트와 요구조건에 맞춘 드라이브 트레인 설계를 통해 전체 컨베이어에서 40% 이상의 에너지 절감 가능성이 확인됐다. 이 기사는 Lenze와 Forbo의 백서 『Energy efficiency of belt conveyors in baggage handling systems』을 바탕으로 주요 내용을 정리했다.
컨베이어 효율, 개별 부품의 합이 아니다
벨트 컨베이어의 전체 에너지 소비는 다양한 기술적·운영적 요소에 의해 결정된다. 특히 주목해야 할 점은 각 구성요소의 효율이 더해지는 것이 아니라 서로 곱해져 전체 시스템 효율을 결정한다는 사실이다. 따라서 개별 부품의 효율만 개선하더라도 전체 시스템에서는 기대한 만큼의 효과가 나타나지 않을 수 있다. 기계·전기 구성요소의 품질과 설계, 유지보수 상태까지 함께 고려해야 실제 에너지 소비를 정확하게 평가할 수 있다.
수평 컨베이어의 부하 사양은 일반적으로 최악의 운전 조건(Worst-case Scenario)을 기준으로 산정된다. 막힘이나 정전 이후 컨베이 어가 최대 부하 또는 과부하 상태에서 다시 기동하는 상황을 고려하는 것이다. 실제 설계 과정에서는 여기에 20% 이상의 추가 안전 여유 율을 적용하는 경우도 많다. 문제는 이러한 여유율이 단계별로 누적되면서 불필요한 과대설 계(Oversizing)로 이어질 수 있다는 점이다.
백서에 따르면 일부 최신 드라이브 구성요소는 별도의 피드백 없이도 정지 상태에서 최대 300% 수준의 과부하 용량을 확보할 수 있다. 이는 수하물 컨베이어의 기동 시 필요한 높은 기동 토크(Breakaway Torque)를 극복하는 데중요하다. 기동 초기 약 500ms 동안 요구되는 토크는 이후 정상 운전 시 필요한 마찰 토크의약 300~400%에 달한다. 반면 과부하 용량이 180~200% 수준인 드라이브 시스템은 더 큰 모터와 기어박스를 요구해 과대설계를 유발하고, 결과적으로 시스템 효율을 낮출 수 있다.
컨베이어의 에너지 소비 구조를 보면 가장 큰비중을 차지하는 것은 슬라이딩 테이블과 컨베이어 벨트 하부 사이에서 발생하는 마찰 손실이다. Lenze와 Forbo가 제시한 일반적인 벨트 컨베이어 사례에서는 전체 소비전력 가운데 테이블 마찰이 71.4%를 차지했다. 이어 기어모터가 14.3%, 드럼 베어링과 벨트 굽힘이 9.3%, VFD가 5%를 차지했다.
일반적인 벨트 컨베이어의 에너지 소비 구성
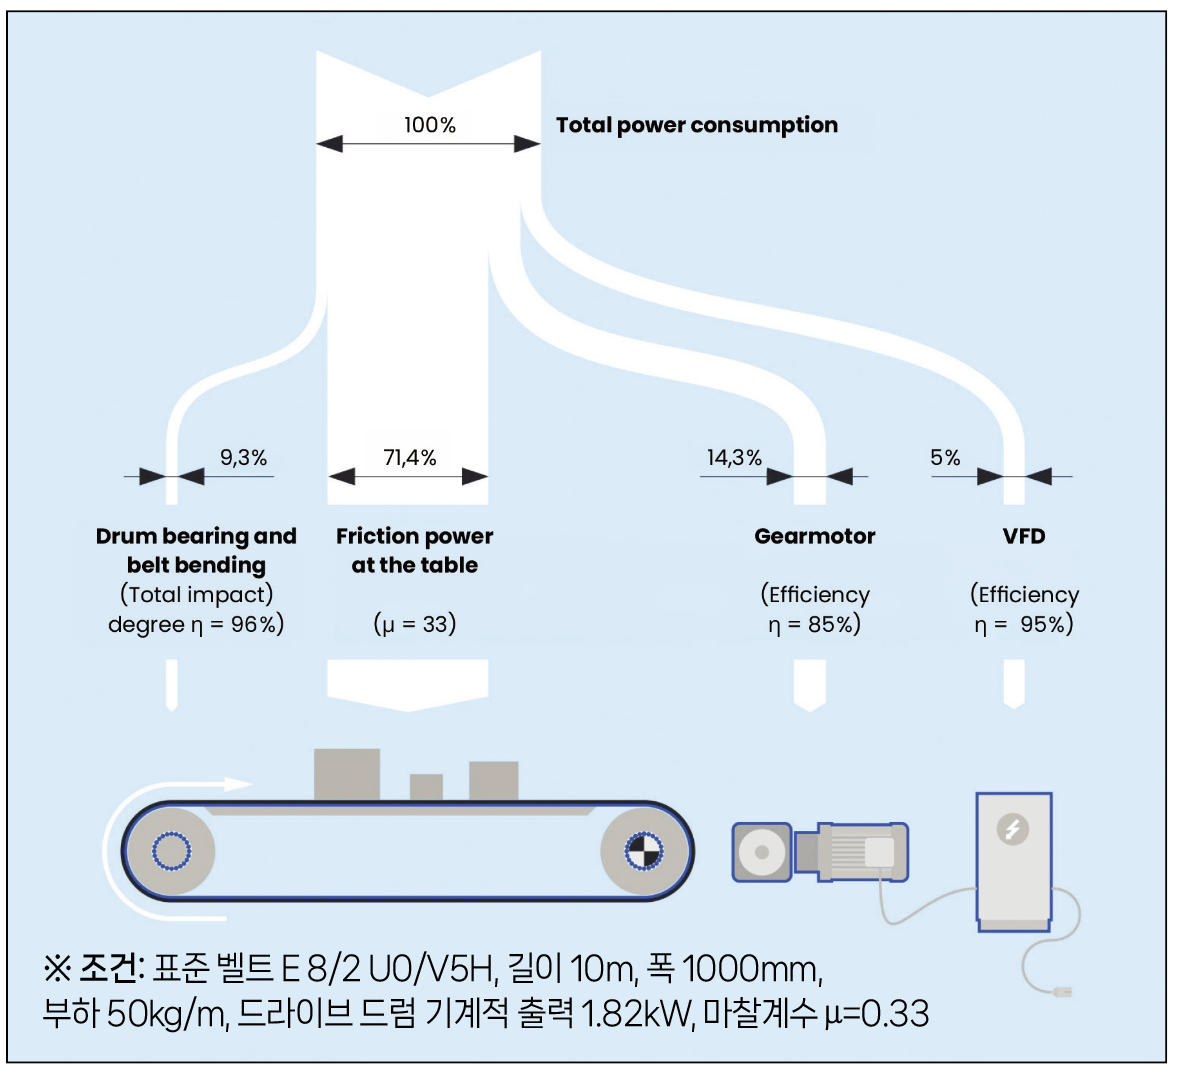
▲ 벨트와 슬라이딩 테이블 사이의 마찰 손실이 전체 소비전력의 71.4%로 가장 큰 비중을 차지한다.
이 분석은 컨베이어의 에너지 효율을 높이기 위해 단순히 고효율 모터나 VFD를 적용하는 것만으로는 충분하지 않다는 점을 보여준다. 벨트와 슬라이딩 테이블 사이의 마찰을 줄이고, 실제 운전 부하에 맞게 모터와 기어박스를 적정 용량으로 선정하는 등 시스템 전체를 고려한 최적화가 필요하다.
에너지 절감의 핵심은 벨트 마찰
드럼 베어링과 벨트 굽힘에서 발생하는 손실은 전체 에너지 요구량의 10% 미만으로, 이 영역에서 추가적인 효율 개선 가능성은 상대적으로 크지 않다. 손실의 대부분은 컨베이어 벨트가 드럼을 통과하면서 굽혀지는 과정에서 발생하며, 롤러에 일반적으로 사용되는 베어링은 이미 주행 저항이 낮고 높은 효율을 확보하고 있다.
이론적으로는 보다 유연한 벨트를 사용해 굽힘 손실을 줄일수 있지만, 유연성이 높아질수록 강건성과 내구성이 떨어질 수 있다. 따라서 전체 시스템의 에너지 절감을 위해서는 보다큰 손실이 발생하는 영역에 초점을 맞출 필요가 있다.
가장 큰 개선 가능성이 있는 부분은 슬라이딩 테이블과 컨베 이어 벨트 하부 사이의 마찰이다. 이곳에서 발생하는 마찰 손실은 부하와 두 접촉면 사이의 마찰계수에 의해 결정된다. 기존 컨베이어 드라이브 설계에서는 마찰계수 μ=0.30이 계산을 위한 표준적인 값으로 널리 사용돼 왔으며, 이를 단순화하면약 70%의 효율에 해당한다. 그러나 이 값은 최신 벨트 기술의 성능을 충분히 반영하지 못한다. 벨트 하부의 주행면을 최적 화하면 마찰계수와 마찰 손실을 낮출 수 있고, 기존 시스템을 크게 변경하지 않고도 에너지 절감 가능성을 확보할 수 있다.
마찰계수가 낮아지면 벨트를 구동하는 데 필요한 원주력 (Circumferential Force)도 감소한다. 벨트 주행면을 통해 구동력이 전달되고 일정한 예압력이 유지되는 조건에서는 동일한 예압력으로도 드라이브 드럼이 미끄러지지 않고 벨트를 구동할 수 있다. 다만 마찰 저감 효과가 모든 컨베이어에서 동일하게 나타나는 것은 아니다. 특히 부하나 처리량이 낮고 유휴 시간이 긴 컨베이어, 경사 이송 또는 높은 가속·제동력이 필요한 시스템에서는 실제 운전 조건을 고려해 절감 가능성을 평가해야 한다.
효율등급보다 중요한 시스템 최적화
고효율 드라이브 구성요소를 적용하는 것은 에너지 효율 향상에 도움이 되지만, 개별 부품의 효율 등급만 높이는 데 초점을 맞춰 서는 충분하지 않다. 백서는 모터의 효율 등급을 한두 단계 높였을 때 얻는 개선보다 실제 부하에 맞춘 용량 선정과 요구조건 중심의 시스템 설계에서 더 큰 효율 개선을 기대할 수 있다고 설명한다.
Lenze와 Forbo의 측정에서는 저마찰 벨트와 요구조건에 맞춘 드라이브 트레인 설계를 결합할 경우 전체 컨베이어에서 40% 이상의 에너지 절감 가능성이 확인됐다. 이는 고효율 부품 하나를 적용하는 것보다 실제 운전 조건을 기준으로 전체 시스템을 설계하고 최적화하는 접근이 중요하다는 점을 보여준다.
자료제공: Lenze (www.lenze.com) / Forbo (www.forbo.com)