


올인원 라인 샤프트 커플링 기술의 혁신
올인원 정밀 라인 샤프트 커플링은 접근성 향상과 리드 타임 단축 덕분에 벨트 드라이브와 스크류 잭 액추에이터 간의 모션을 동기 화하는 가장 인기 있는 방법으로 빠르게 자리 잡고 있다. 단일 구성 요소 솔루션을 사용하여 대형 플랫폼 모션 시스템에서 회전축을 정밀하게 연결한다는 아이디어는 새로운 것은 아니다. 하지만 프로젝트 진행 중 예기치 못한 구조적 문제나 정확한 기계 레이아 웃의 불확실성으로 인해 맞춤형 제품은 상대적으로긴 리드 타임이 걸리는 경우가 많았다.
그 결과 기계 엔지니어와 설계자들은 커플링, 샤프트, 키(Key), 베어링을 포함한 복잡한 조립 방식에 의존해야 했으며, 이는 종종 거리 또는 회전 속도에 있어 타협을 강요받는 상황으로 이어졌다. 짧은 거리의 연결은 더 비싼 설계를 요구하거나 기어박스 수를 늘려야 하며, 느린 속도는 생산성을 제한하게 된다.그러나 최근 미국에 기반을 둔 제조업이 다시 성장세를 보이고 있는 가운데, 과거 유럽 기술에 의존하던 커플링 기술의 생산이 증가하고 있어, 더 간단하고 정교한 기계 연결 방식이 실현 가능해지고 있다.
정밀 라인 샤프트는 정밀하게 교정된 튜브를 절단하고, 백래시가 없는 커플링 단부로 가공하여 제작된다. 이를 통해 설계와 조립이 간소화되며, 수 미터 거리까지 부드럽고 안정적인 작동을 제공한 다. 기존의 산업용 드라이브 샤프트와 달리, 정밀 라인 샤프트는 무게와 회전 관성을 최소화하면서도 필요한 부위에는 비틀림 강성을 극대화하는 방식으로 설계되어, 고성능 서보 드라이브와 메카트로닉스에 적합하다.
대부분의 설계는 완전히 분할된 클램핑 허브를 특징으로 하며, 필요한 보어 크기로 가공되어, 액추에이터가 설치된 이후 라인 샤프트 커플링을 간단히 삽입(drop-in)할 수 있다. 또한, 샤프트 간에 연결해야 할 ‘정확한 거리(DBSE)’는 최종 조립 직전 며칠이 되어 야만 파악되는 경우가 많기 때문에, 국내 생산으로 인한 납기 단축은 이러한 라인 샤프트의 실질적인 효율성을 크게 향상시키는 핵심 요소로 작용한다.
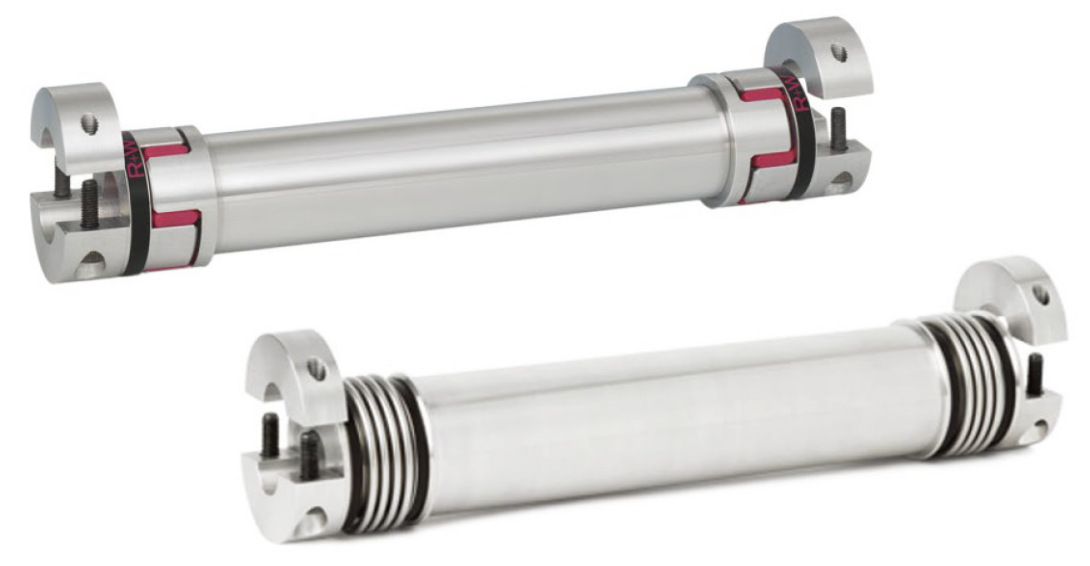
엘라스토머 인서트(Elastomer inserts) 타입
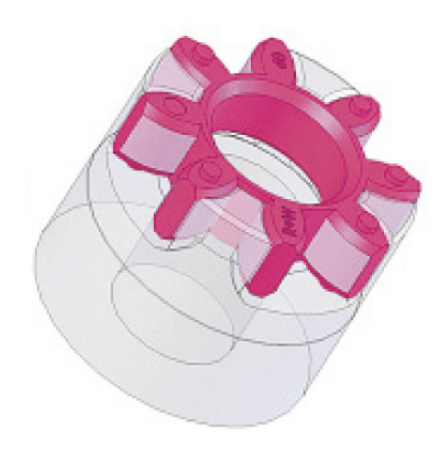 정밀 라인 샤프트에 사용되는 유연한 요소는 크게 두 가지로 나뉜다. 하나는 엘라스토머 인서트(Elastomer inserts), 다른 하나는 ‘플렉시블 메탈 벨로우즈(Flexible metalbellows)’다.엘라스토머 인서트(Elastomer inserts) 타입은 전통적인 플렉시블 커플링이 사용되던 모든 영역에서 폭넓게 활용 가능한 범용 솔루션으로 개발됐다. 특히 ‘곡선형 조(jaw)’가 가공된고체 원형 봉강에서 절삭 가공된 커플링 허브는 기존의 조 커플링보다 우수한 밸런스와 강도를 제공한다.
이 덕분에 같은 크기에서도 더 높은 속도와 토크 한계를 구현할 수 있다. 이 시스템은 보정된 폴리우 레탄 스파이더 인서트(polyurethane spider insert)가 커브 형태의 조 사이에 미리 장착돼 있다. 이러한 곡선 구조는 조와 인서트 사이의 접촉면을 늘려 토크밀도를 향상시키고, 백래시나 동작 손실을 제거해 실제 작동 중 회전 위치 오차를 엘라스토머의 압축 변형 범위 내로 제한한다.
결과적으로 이 커플링은 진동 감쇠와 충격 흡수 성능, 그리고 정확한 회전 전달 능력 사이에서 훌륭한 균형을 이룬다. 이 때문에 멀티 잭리프트 시스템이나 벨트 구동 리니어 액추에이터에서 다이내믹 부하가 크지 않은 환경이라면, 엘라스토머 커플 링이 가장 선호되는 선택지로 꼽힌다.또한, 비틀림 강성 중심 설계보다 비교적 저렴하다는 점도 장점으로 작용한다.
플렉시블 벨로우즈(Flexible bellows) 타입
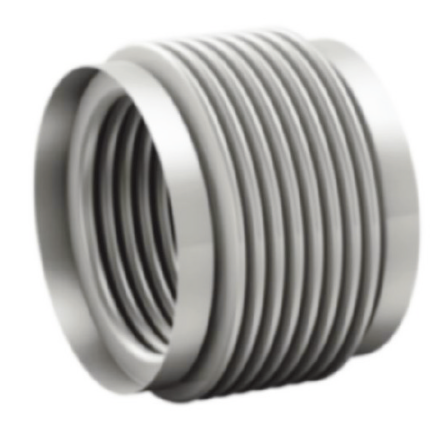
반면, 플렉시블 벨로우즈(Flexible bellows) 타입은 서보 드라이브 기반의 동적 정밀 제어에서 가장 적합한 방식으로 평가받는다. 이 커플 링은 매우 높은 비틀림 강성을 갖고 있으며,연속적인 대칭 구조를 특징으로 한다. 이는 다른 유연한 커플링과 달리, 오정렬 상황에서도 회전 중 발생하는 에너지 축적 및 방출 현상이 일어나지 않아, ‘완전한 일정 속도(ConstantVelocity)’가 요구되는 애플리케이션에 이상적이다.
이러한 이점은 고난도 응용 환경에서만 두드러지게 나타날 수 있지만, 라인 샤프트 기반의 정밀 위치 제어를 극대화하고자 할 경우 벨로우즈 스타일 커플링이 최고의 선택지가 된다.일반적으로 정밀 라인 샤프트는 보어 직경, 적용 토크, 회전 속도및 길이를 기준으로 크기를 선정하지만, 벨로우즈 타입은 주로 비틀림 강성을 기준으로 선택된다. 이는 특히 다축 시스템 구성 방식에 있어 벨로우즈 타입이 설계상 더 많은 유연성과 장점을 제공 하기 때문이다.
정밀 라인 샤프트는 기존의 중앙 구동(Center Drive) 방식이 필요 없도록 도와줄 수 있다. 중앙 구동 방식이란, 듀얼 출력 정밀 기어박스를 두 개의 병렬 리니어 모듈 사이에 배치하고, 각 기어 박스 출력축을 라인 샤프트로각각의 액추에이터 입력축과 연결 하는 구조를 말한다.
이 방식은 두 액추에이터 간 토크가 균등하게 분배될 것이라는 신뢰성을 확보해주는 동시에, 하나의 긴 라인 샤프트 대신 두 개의 짧은 라인 샤프트를 사용하는 방식이기 때문에 전체 샤프트 길이를 줄이는 데 유리하다.하지만 분명한 단점도 존재한다. 우선, 기어박스가 액추에이터 바로 옆에 위치하지 않기 때문에 별도의 기계 프레임이 필요하고, 이는 설계의 복잡성과 비용 증가로 이어진다. 또한 듀얼 출력 기어박스 자체가 기존의 단일출력 인라인 기어박스보다 가격이 비싸며, 시장에서의 공급도 상대적으로 제한적이다.
여기에 리드 타임 문제도 주요 고려사항으로 떠오른다. 표준 단일 출력형 플래너터리 기어박스는 시장에서 쉽게 구할 수 있는 반면, 최근에는 고성능 정밀 라인 샤프트의 납기 자체가 획기적으로 단축되면서, 더 간단하고 비용 효율적인 솔루션을 단 며칠 내로 확보하는 것도 가능해졌다.결과적으로 중앙 구동 방식의 복잡성과 비용 부담을 피하면서도, 정밀도와 내구성을 동시에 확보할 수 있는 대안으로 적절히 설계된 고강성 정밀 라인 샤프트의 활용이 주목받고 있다.
정밀 라인 샤프트 선택시 고려해야 할 네 가지 핵심 요소
정밀 라인 샤프트를 선택할 때는 다음 네 가지 요소를 반드시 고려해야 한다. 바로 △보어 크기 △토크 용량 △임계 속도와 전체 길이의 관계 △비틀림 강성이다.
1. 보어 크기: 우선, 보어 크기는 커플링이 결합될 샤프트 위에 물리적으로 맞는지 확인하는 것으로 제조사 카탈로그 데이터를 참고하면 간단히 확인할 수 있다.
2. 토크 용량: 토크 용량 역시 상대적으로 간단한 기준이지만, 정밀 라인 샤프트는 일반적으로 하나의 메인 구동 유닛에서 여러 기계 축에 부하를 분산시키는 구조임을 염두에 두어야 한다. 보통 라인 샤프트가 전체 구동 토크의 최대 2/3까지 전달한다고 가정하면 상부 메커니 즘에서 부하가 균일하지 않을 경우에도 일정 수준의 안전 계수를 확보할 수 있다.
3. 임계 속도: 다음으로 중요한 요소는 ‘임계 속도(Critical Speed)’다. 임계 속도 란, 튜브 구조물의 고유 진동수(natural frequency)가 자극되어, 시스템이 고진폭 진동 상태로 진입하는 회전 속도를 말한다. 이 지점에 도달하면 진동이 급격히 증폭되기 때문에 기계적 안정성과 수명에 치명적인 영향을 줄 수 있다.
일반적으로는, 계산된 임계 속도의 20% 이하에서 운용하는 것이 가장 안전하다. 그러나 경우에 따라서는 1차 임계 속도 범위를빠르게 통과한 뒤, 그보다 높은 속도 영역에서 안정적으로 운전하는 방식도 가능하다. 고품질의 정밀 라인 샤프트는 ‘정밀하게 교정된 직선 튜브(precision straightened tubing)’를 사용하며, 이는 자연 불균형을 최소화하고, 임계 속도를 높이는 데 도움을 준다. 또한, 샤프트의 임계 속도를 보다 정확하게 예측할 수 있도록 만든다.
4. 비틀림 강성: 마지막으로 중요한 기준은 ‘비틀림 강성(Torsional Stiffness)’이 다. 이 요소는 적용 분야에 따라 중요도가 달라지며, 특히 다이내 믹하거나 무거운 하중을 갖는 벨트 구동 리니어 액추에이터를 위한 샤프트선정 시 매우 중요한 요소다. 예를 들어, 서보 모터에 가까운 액추에이터에 비해 먼 쪽 액추 에이터(종종 ‘X’ 축’이라 불리는)가 뒤처질 가능성이 우려될 경우, 라인 샤프트의 비틀림으로 인해 발생하는 선형 위치 오차를0.2mm 이하로 유지하는 것이 최선의 방안이다.
이는 액추에이터 내부 드라이브 풀리의 피치 직경, 예측 토크 부하, 그리고 라인 샤프트 커플링의 비틀림 강성 수치를 조합해 결정된다. 제조사 카탈로그에는 일반적으로 각모델의 커플링 단부의 비틀림 강성 수치와 함께, 튜브 구간의 증가 길이에 따른 강성 정보도 함께 수록되어 있다. 또한, 대부분의 경우 적용 엔지니어가 직접 선정 작업을 도와줄 수 있는 체계가 마련되어 있다. 특히 벨트 구동 리니어 액추에이터가 포함된 다이내믹한 정밀 제어 시스템에서는 요구되는 토크나 보어 크기보다 비틀림 강성을 높이기 위해 벨로우즈 타입 라인 샤프트를 일부러 과대 설계하는 경우도 적지 않다.
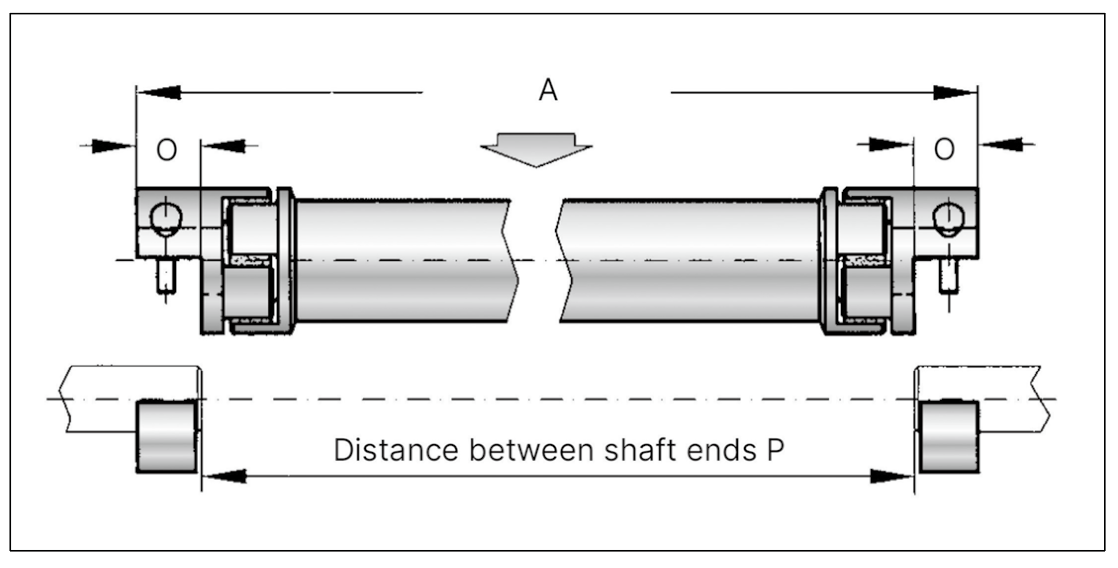
적절한 정밀 라인 샤프트 모델과 전체 길이를 선택한 후에는 ‘제조사 부품 번호(Part Number)’에 포함된 길이 관련 규칙을 정확히 이해해야 한다. 올바른 전체 길이 선택은 항상 ‘샤프트 끝단 간거리(DBSE, dimensionP)’를 기준으로 한다.우수한 설계를 갖춘 라인 샤프트 커플링은 조립 시 샤프트 간 거 리의 편차를 고려해 ‘일반보다 약간 긴 클램핑 길이(Clamping Length, dimension O)’를 제공한다.
이 예는 샤프트 간 간격이 예상보다 2~3mm 좁을 경우를 흡수할 수 있는 여유가 포함되며, 반대로 간격이 더 벌어졌을 경우에도 충분히 닿을 수 있도록 넉넉한 길이의 클램핑 허브가 제공된다. 또한, 샤프트 끝단과 기계 프레임 사이의 공간이 협소한 환경에서는 짧은 클램핑 허브 옵션도 별도로 제공될 수 있다.
미국 제조업의 부상, 정밀 라인 샤프트 시장의 판을 바꾸다
최근 미국 내에서는 정밀 라인 샤프트 커플링을 주문 제작하는 기업들이 급증하고 있다. 이는 자동화 부품에 대한 수요가 폭발적으로 증가하고, 동시에 글로벌 공급망의 혼란과 무역 불확실성이 지속되는 상황 속에서 구동부품 제조사들이 고객과 더 가까운 지역 에서 직접 생산을 시작했기 때문이다.
이로 인해 리드타임 단축이라는 결정적인 변화가 발생하면서 기계 제작자들이 제품을 더 빠르게 시장에 출시할 수 있는 전환점이 만들어졌다. 과거에는 카탈로그 부품을 조합해 연결 샤프트를 구성해야 했던 반면, 이제는설계 초기 단계에서부터 성능이 뛰어난 솔루션이 수일 내로 확보 가능하다는 전제를 두고 시스템을 구성할 수 있게 된 것이다.
이는 설계의 유연성을 크게 향상시킨다. 예를 들어, 잭이나 기어 박스 간 간격을 더 넓게 배치할 수 있을 뿐 아니라, 일부 구성 요소는 아예 생략할 수도 있게 되었다. 또한 보다 간단하고 비용도덜 드는 방식으로 리니어 축의동기화가 가능해진다. 즉 대형 플랫폼 모션 시스템을 새롭게 설계할 때, 과거에는 현실적으로 도입 하기 어려웠던 첨단 부품 기술들이 이제는 눈앞에 와 있다는 점을 반드시 고려해야 할 시점이다.
자료제공: R+W Antriebselemente(www.rw-america.com)

