


튜브 압출 가공 시스템에 적용된 서보 솔루션
KOLLMORGEN
 |
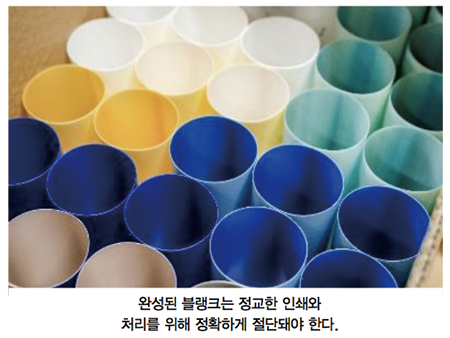
Singen(Constance 호수)에 위치한 Breyer 회사는 정교한 압출시스템 분야에서 세계 시장의 리더 중 하나다. Breyer는 호스관 제조를 위한 압출설비를 구축하고 있다. KOLLMORGEN에 의해 새롭게 설계된 모션 제어 시스템 덕택에 차세대 Topline 시리즈는 분당 최대 300개의 튜브 블랭크를 생산한다. 화장품과 식품 산업이 튜브에 무엇을 넣든 고객은 쉽고 편리하게 사용한다. 간단하게 들리지만 생산내부를 들여다보면 그렇지 않다. 튜브에 대한 요구는 매우 복잡하며 진정한 의미에서 다층 구조를 지닌다. Breyer는 7층 구조의 호스관을 생산하고 있다. 이 층들은 외관과 장벽 및 접착 특성뿐만 아니라 색상 및 강성 역시 서로 다르다. 몇몇 정교한 압출기들이 조합돼 기술을 구현하고, 압출기는 각각의 재료들을 대략 최고 섭씨 250도까지 성형 노즐에 정확하게 투여한다. 여기서 나온 물렁물렁한 호스는 캘리브레이터를 통해 잡아 당겨지고, 진공에서 최종 프로파일이 형성된 후 미세한 안개 속에서 냉각된다.
 |
선형모터에 의한 커팅 헤드 위치제어
튜브 블랭크가 생성되는 속도는 풀러 장치(puller device)의 속도에 따라 달라진다. 풀러 장치는 응고된 호스를 캘리브레이터에서 잡아당겨 마스터(master)가 된다. 두꺼운 튜브 벽은 얇은 튜브 벽보다 더 긴 냉각 시간을 필요로 한다는 점에 유의해야 한다. 캐터필라는 기능적으로 시계작업 방식이며, 연속적으로 이송된 재료를 해당 섹션으로 정확하게 분리해주는 커팅 유닛의 일부분이다. 이 모듈은 하나의 동기화된 다축 시스템에서 3개의 KOLLMORGEN 서보 드라이브와 함께 작동한다. Breyer의 개발부서 직원 Andreas Bauknecht는 “캐터필라는 마스터(master)로 정의됩니다.”라고 말했다. 캐터필라의 이동 모션은 플라스틱을 원하는 길이로 자르는 추가적인 2개의 드라이브에 따른다.
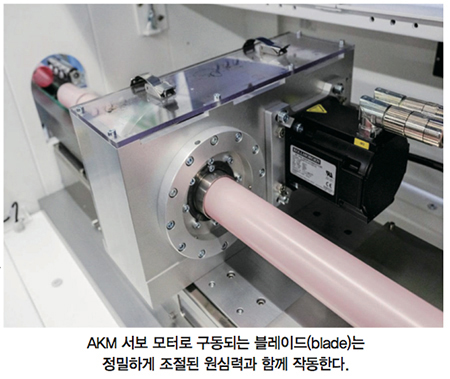
여기서 KOLLMORGEN의 ICH 리니어 모터는 제품의 일반적인 속도와 연동해 커팅 블레이드의 위치를 결정한다. 기술적으로 이 공정은 flying saw와 비교할 수 있다. ICH 리니어 모터는 AKM 서보 모터에 의해 구동되는 커팅 헤드를 각 커팅 전에 위치시키고, 커팅 중에 업데이트한다. 제품과 공구 사이의 속도 차이가 매우 적으면 필연적으로 나선형 절단이 발생한다. Bauknecht는 “우리 고객은 빠른 속도와, 무엇보다도 정밀도 때문에 TopLine을 높이 평가합니다.”라고 설명했다. Breyer의 경우 포장제품 제조업체 및 포장과 친숙한 제품을 공급하는 고객은 매우 정교하다. 제품은 내부에 들어있는 내용만으로는 판매되지 않기 때문이다. 외형이 POS에서의 성공여부도 결정한다. 따라서 튜브소재의 질은 고품질의 판촉용 튜브를 인쇄하기 위해 중요하다. Breyer의 개발 책임자는 "공차가 커지면 인쇄된 이미지가 악화됩니다.”라고 했다. Breyer는 직경 0.03mm, 길이 0.3mm, 두께 0.02mm의 공차로 세계시장에서 높은 정밀도를 자랑한다.
 |
PCMM : 모션 제어를 위한 옵션
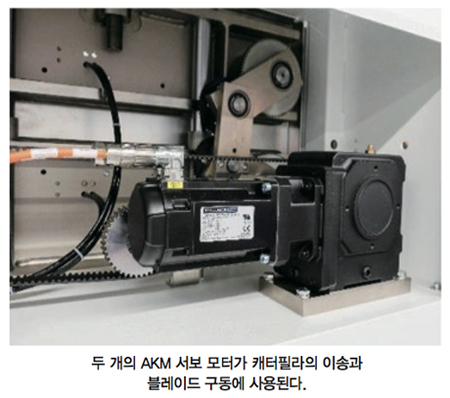
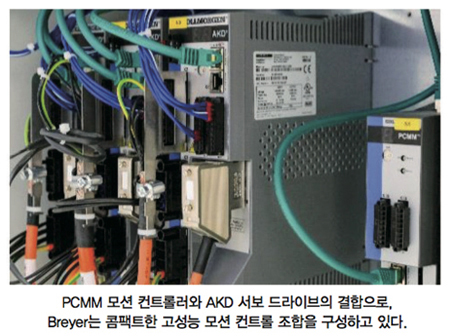
새로운 모션 제어솔루션을 통해, Breyer는 전보다 더 나은 위치에 서 있다. 프로세스를 서로 미세하게 조정하고 최적화할 수 있다. 다축 서보 시스템의 헤드는 KOLLMORGEN사의 PCMM 모션 컨트롤러로 구성된다.이 컨트롤러는 3개의 AKD 서보 드라이브를 제어하며 Profinet을 통해 상위 순위의 Siemens SPS에 연결돼 있다. Kollmorgen Automation Suite(KAS)는 전자 캠 프로필 같은 모션 프로파일을 설치하는 데 사용된다. 그래픽 프로그래밍 솔루션은 KOLLMORGEN Pipe Network의 모듈식 ‘끌어서 놓기(drag-and-drop)’와 PLCopen의 표준 방식을 사용한다. 작동 요소의 관점에서 보면, 두 개의 AKM 서보 모터가 캐터필라 피드 및 블레이드 구동에 사용된다. KOLLMORGEN의 시스템 파트너인 EAT GmbH(Elektronische Antriebs-Technik - 전자 드라이브 기술)의 엔지니어링 전문가는 시리즈용 ICH 선형 모터를 사용한다. Breyer과 EAT 또 KOLLMORGEN으로 구성된 개발 트리오는 제조업체와 시스템 통합업체 및 OEM 간의 성공적인 파트너십에 있어 좋은 예가 된다. KOLLMORGEN과 EAT는 30년 이상 함께 작업해 왔다.
Freiburg의 EAT 기술 담당 책임자인 Christian Reinsch는 “우리는 서보 기술 및 자동화 분야에 깊이 관여하고 있습니다. 따라서 KOLLMORGEN과의 협력을 통해 엔지니어링, 특히 전문기계 제조분야에서 고객을 지원할 수 있게 됐습니다.”라고 강조했다. Reinsch는 특히 리니어 드라이브의 독창적인 통합으로 인해 흥미롭다. KOLLMORGEN은 ICH 시리즈를 175~5341N(12000N 이상의 최고 출력) 사이의 종 방향 힘을 전달하는 방식으로 구성했다. 속도 범위는 3~10G 사이의 가속도에 따라 1μm/s~5m/s이다. 설계상의 세부 요소들이 코깅을 최소화한다(특히 포장 공정에서 매우 중요하다).
제어 면에서 KOLLMORGEN PCMM 모션 컨트롤러 및 KOLLMORGEN Automation Suite(KAS)의 프로그래밍 옵션이 피더와 선형 장치 및 블레이드 드라이브를 조정한다. Caterpillar를 AKD 서보 드라이브에서 속도 시뮬레이션을 하는 상황 즉, 완벽하게 설계된 전자식 캠 프로파일의 형태에서 부드럽게 위치지정을 해주는 선형 장치를 따라가는 경우, 블레이드 드라이브는 매우 정밀한 속도램프가 제공돼야 한다.
 |
개조를 통한 생산성 향상
위와 같은 세부 사항 때문에 Breyer는 모션 제어와 관련해 PCMM을 선택했다. KOLLMORGEN S700 서보 드라이브 기반의 이전에 사용된 서보 드라이브 기술과 비교할 때, 현재 기술 상태는 최적화를 위한 더 큰 기회를 제공한다. Christian Reinsch는 “파이프 네트워크 덕분에 모든 브레이크 및 가속과정을 보다 효과적으로 제어할 수 있습니다.”라고 강조했다. Kollmorgen Automation Suite(KAS)의 엔지니어링 환경은 위치에 따라 커팅을 설정하고 인쇄 자국으로 제어할 수 있는 방법을 제시한다. 이 작업은 커팅 모듈이 사전에 인쇄된 플라스틱 파이프를 올바른 길이로 만들 필요가 있는 경우에 적합하다(예 : 다색 치약용 라미네이트 소재). Andreas Bauknecht는 “우리는 높은 수준의 품질을 보장하기 위해 우수한 구동기술이 필요합니다.”라고 말했다.
Andreas와 Christian Reinsch는 PCMM에 적용 및 수행을 통해 빠른 변화가 있었다며 만족했다. 이 속도는 Pipe Network와 이더넷 통신 덕분에 복잡한 전자식 캠 프로필까지도 편리하고 효율적으로 생성할 수 있다. 따라서 모션 컨트롤러는, 특히 실시간 이더넷 통신에 제한이 없고 제조사가 상위 SPS를 제공하므로 개조를 위한 진정한 잠재력을 제공한다.
자료 제공 : KOLLMORGEN(www.kollmorgen.com)


